Artykuł sponsorowany
Jak niewielkie odchyłki geometrii docisku zmieniają powtarzalność pracy maszyny stolarskiej w długim okresie
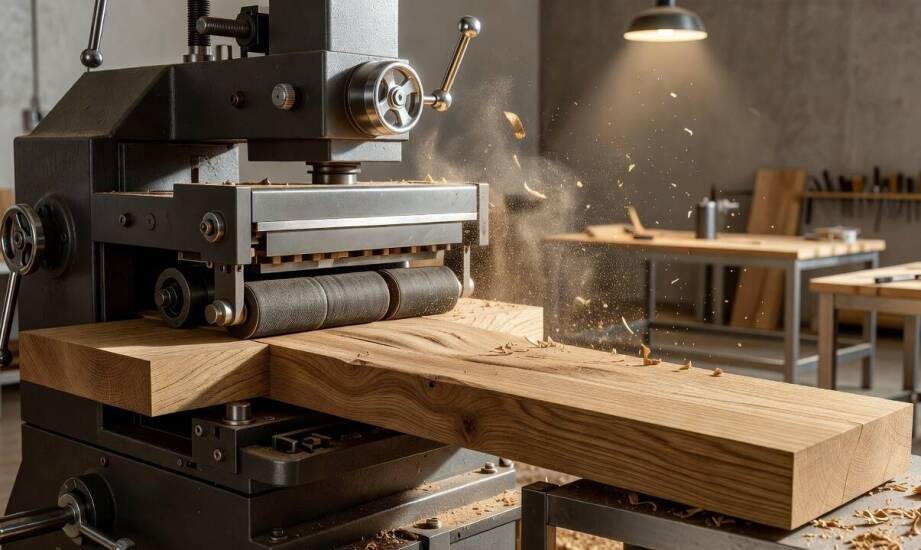
Maszyna stolarska po początkowym skonfigurowaniu i kalibracji może wydawać się idealnie stabilna. Z czasem urządzenie zaczyna wymagać coraz częstszych korekt głębokości skrawania lub położenia obrabianego materiału. Przyczyną bywają zazwyczaj niewielkie odchyłki geometrii elementów przytrzymujących surowiec, które nie ujawniają się natychmiast podczas pojedynczych cięć. Mikroskopijne błędy wymiarowe kumulują się podczas kolejnych cykli pracy, co ostatecznie powoduje stopniową utratę powtarzalności procesu i wymusza nieplanowane przestoje linii produkcyjnej.
Przeczytaj również: Wszystkie oblicza wspinaczki
Wpływ tolerancji na równomierny rozkład nacisku
Kształt powierzchni styku rolki kierunkowej, jej promień krzywizny oraz bezwzględna równoległość względem blatu roboczego i prowadnicy bocznej decydują o stabilnym prowadzeniu drewna. Odpowiednio zachowana cylindryczność podzespołów zapobiega powstawaniu wibracji i eliminuje ryzyko bocznych przesunięć materiału. Dopuszczalne tolerancje wykonania elementów mechanicznych dla obrabiarek CNC często mieszczą się w klasie IT7, co oznacza odchylenia rzędu zaledwie setnych części milimetra. Przekroczenie tych rygorystycznych norm przekłada się bezpośrednio na wahania siły trącej pomiędzy rolką a wprowadzonym surowcem.
Przeczytaj również: Rodzaje uprzęży wspinaczkowych
Drewno o zróżnicowanej gęstości stawia zmienny opór podczas obróbki, dlatego mechanizmy muszą kompensować te różnice jednostajnym naciskiem. Nierównomierne przyleganie generuje lokalne punkty niedostatecznego tarcia, co wywołuje chwilowe uślizgi deski w strefie posuwu. Zjawisko to zmusza operatorów maszyn do wprowadzania manualnych korekt docisku. Zwiększanie siły nacisku w celu skompensowania zużytej geometrii przyspiesza degradację łożysk i elementów elastycznych. W efekcie materiał całkowicie gubi początkową oś prowadzenia, co drastycznie obniża jakość wykończenia powierzchni detalu.
Przeczytaj również: Dobry kask wspinaczkowy
Skutki luzów montażowych i objawy zużycia
Nawet mikroskopijny luz w osadzeniu mechanizmów dociskowych lub asymetria ich osi obrotu płynnie zmieniają docelowy punkt kontaktu z obrabianym drewnem. Surowiec traci wymaganą, sztywną pozycję względem pracującego narzędzia skrawającego. Zmiana wektora siły powoduje niekontrolowane wahania głębokości cięcia oraz zniekształcenia profilowanej krawędzi. Przy seryjnym frezowaniu listew lub paneli podłogowych takie mikroróżnice sprawiają, że po kilkudziesięciu przejściach wymiary geometryczne produktów zaczynają wykraczać poza dopuszczalne granice błędu technologicznego.
Rozpoznanie degradacji komponentów pozwala zachować odpowiednią ciągłość pracy całej linii. Ostrzeżeniem staje się wyraźny wzrost częstotliwości interwencji operatora w ustawienia pulpitu sterowniczego. Postępująca utrata geometrii wywołuje odczuwalne drgania zespołu roboczego oraz samoczynne odsuwanie się detalu od listwy bazującej. Producenci maszyn stolarskich wykorzystują wytrzymałe materiały pochłaniające wibracje, aby zniwelować tego typu anomalie. Odpowiednio dobrane dociski do frezarki zachowują założone parametry nawet przy wysokich obciążeniach dynamicznych. Zastosowanie sprawdzonych komponentów obniża ryzyko uszkodzenia drewna wskutek nagłego odrzutu, co poprawia stabilność układu.
Przedsiębiorstwo SPOROL od 1988 roku realizuje obróbkę skrawaniem metali oraz dostarcza precyzyjne komponenty mechaniczne. Zakład produkuje między innymi mechanizmy posuwu, dociski sprężysto-rolkowe, rolki szlifierskie oraz krążki kopiujące wykorzystywane powszechnie w profesjonalnym przemyśle drzewnym.
Utrzymanie długoterminowej powtarzalności pracy
Trwała stabilność obrabiarki stolarskiej zależy w głównej mierze od zachowania nominalnych wymiarów elementów przytrzymujących i prowadzących surowiec. Stopniowe ścieranie się powierzchni roboczych stanowi naturalne następstwo tarcia, jednak odpowiednio wczesna diagnostyka i wymiana zużytych części pozwala uniknąć poważnych awarii materiałowych. Regularna weryfikacja stanu technicznego podzespołów powstrzymuje kumulację mikrobłędów na kolejnych etapach wytwarzania. Prawidłowo serwisowany układ prowadzenia zabezpiecza ciągłość procesów i gwarantuje ścisłą zgodność partii wyrobów z projektem bazowym.
Kategorie artykułów
Polecane artykuły

Spacer w koronach drzew – idealna okazja do zdjęć z wakacji

Jak porównywać ceny tłumaczeń różnych typów dokumentów?

Jakie są dostępne opcje zakupu płyty głównej do modelu LG 42LB650V?
